Sprog
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
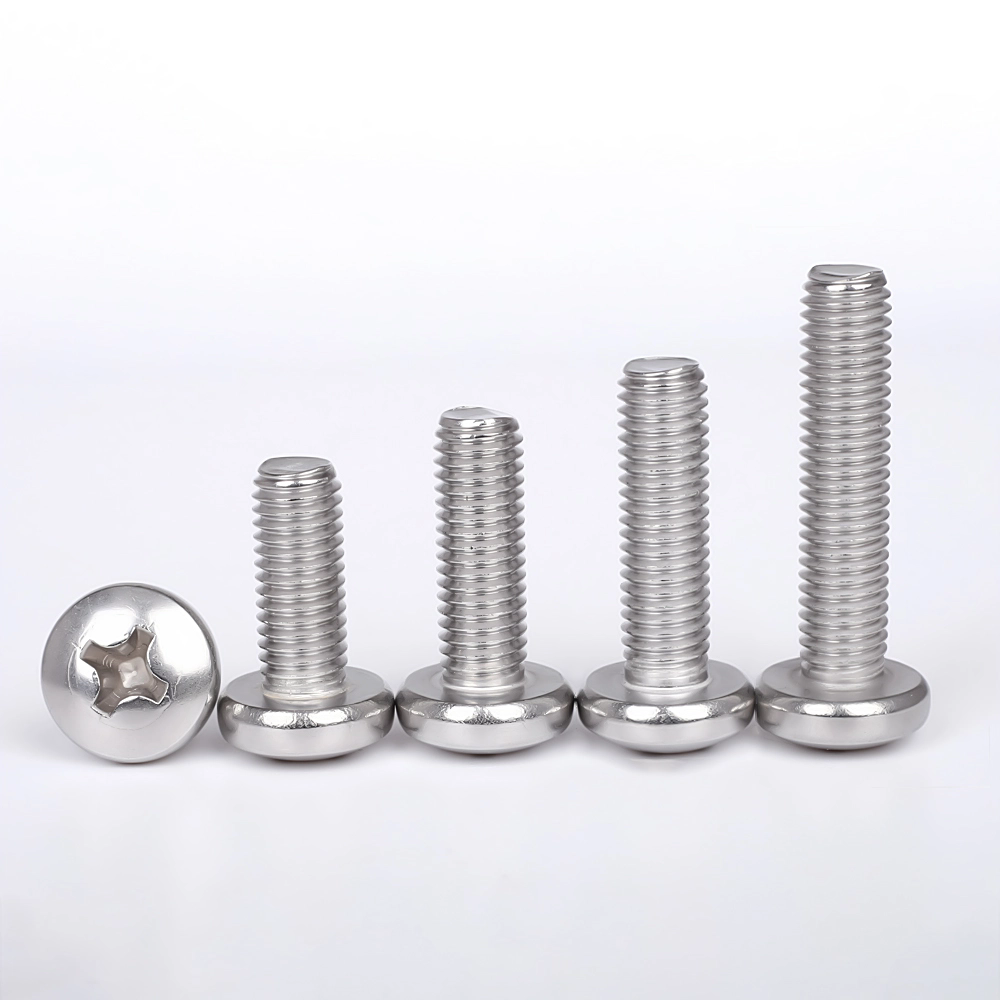
Kan automatiserede samlingsafbrydelser stamme fra GB818 Pan Head Cross Recessed Machine Screw batchvariationer?
2026-09-11
Elektronikkøbere og distributører af industrielle fastgørelseselementer validerer ofte maskinskruekvalitet ved manuel prøveinspektion. Håndplukkede prototypeprøver består dimensionskontrol og manuel skruetrækkertestning. Flere subtile afvigelser på batchniveau forbliver usynlige under manuel prøveudtagning, og dukker først op, når delene føres ind i højhastigheds-automatiserede samlebånd, hvilket udløser uplanlagte linjestop og ekstra omkostninger til omarbejde.
Fire samlebåndsrelevante afvigelser fremhæves sjældent på standarddatablade:
- Krydsudskæring profildrift forårsager intermitterende driver-bit cam-out under produktionsmoment
- Slid på gevindrulningsværktøj, der genererer inkonsekvent gevindpasning på tværs af store produktionspartier
- Overfladebelægningstykkelse spredningsforskydende friktionsværdier for drejningsmomentkontrollerede stationer
- Afkoblede råvarevarmenumre gør prototypecertifikater ugyldige for afsendte batcher
Ensartet geometri med krydsforsænkninger til automatisk højhastighedskørsel
Manuel prøvetestning tolererer mindre formfejl i krydsudskæringen. Robotsamleværktøjer anvender faste moment-tidsprofiler; lille fordybning dimensionsdrift ændrer bit kontaktflade. Selv skruer, der består statisk visuel inspektion, frembringer hyppige udfræsninger, bitslid og afviste samlinger på produktionslinjer.
- Periodisk scanning af optisk profil af tværgående geometri gennem hver produktionskampagne
- Simuleret drejningsmomentcyklustest af automatisk samling ved hjælp af kundespecificerede driverbittyper
Wanluo Hardware udfører stikprøvekontrol af fordybningsprofiler ud over det simple visuelle udseende, og filtrerer partier, der er tilbøjelige til at udskille risikoen ved robotkonstruktion, før den pakkes til eksportordrer.
Gevindpasningsstabilitet under masseproduktion af værktøjsslid
Prototypeskruer er fremstillet med splinternye gevindrullende matricer. Efter millioner af dele cyklusser nedbrydes matricens overflader gradvist. Individuelle skruedimensioner kan stadig sidde inden for tegningstolerancebånd, men alligevel skaber kumulative profilændringer fluktuerende gevindindgrebsadfærd.
Sådanne subtile afvigelser viser intet under manuelle forsøg med enkeltskruer, men medfører sporadisk krydsgevind eller stiv parring, når der føres kontinuerligt ind i tapede hushuller på automatiserede armaturer.
- Implementer udløsningstærskler for produktionsvolumen til genopbygning af gevindrullematrice
- GO-NO-GO gauge prøvetagning kombineret med delvis gevind-profil verifikation pr. skift
Spredning af belægningens tykkelse ændrer ydeevnen for momentspænding
Mange købere angiver kun belægningstype uden at definere tilladt tykkelsesvariation. Ujævnheder i zink eller passiveringslag ændrer overfladefriktionskoefficienten. På drejningsmomentlåste montagestationer giver identisk programmeret drejningsmoment meget forskellig faktisk spændekraft.
Nogle batcher ender med at blive underspændt og tilbøjelige til at løsne vibrationer under drift; andre skaber risiko for gevindstrimmel under robotdrevet tilspænding, selvom hver skrue ser visuelt ensartet ud.
- Måling af belægningstykkelse med flere punkter, der dækker gevindrødder og overgangszoner mellem hoved og skaft
- Validering af drejningsmoment-bænk, der repræsenterer reelle produktions-montagestationsparametre
Sporbarhed af råmaterialevarmeparti, der adskiller prøvebevis fra bulkgods
Generiske materialetestrapporter fra prototypepartier kan ikke repræsentere masseproducerede forsendelser til industrielle OEM-audits. Nogle leverandører af befæstelseselementer genbruger gamle prøve-batch-MTR-dokumenter til senere produktionskørsler uden at krydshenvise faktiske stålvarmenumre.
For elektronik- og apparatprojekter, der er underlagt regler for komponentsporbarhed, kan denne dokumentationsmisoverensstemmelse blokere for QA-accept af indgående varer, uafhængigt af den mekaniske ydeevne af de fysiske skruer.
- Bind batchkoder for færdigvarer direkte til tilsvarende varmepartinumre på stålværker
- Udsted projektspecifikke engelsksprogede materialerapporter i stedet for at cirkulere udaterede prototypecertifikater
Kondenseret tjekliste med tekniske klausuler til indkøb af fastener rettet mod automatiserede linjer
- Tilføj cross-recess geometri og simulerede robot-drejningsmoment-cyklus krav inden for købsordre specifikationer
- Definer triggere for vedligeholdelse af gevindrullende matrice og prøveudtagningsregler for mixed-mode gevindverifikation
- Angiv tilladt belægningstykkelsesområde plus drejningsmoment-spændingsvalidering for drejningsmomentkontrollerede montagestationer
- Håndhæve varme-parti-linket dokumentation; nægte genbrug af selvstændige prototype-prøvematerialerapporter
Relaterede nyheder
- Hvad gør T-bolt i rustfrit stål til et pålideligt valg til moderne fastgørelse?
- Hvordan forbedrer en sekskantet kombinationsskrue fastgørelsesydelsen?
- Hvilke indkøbsfejl forårsager projektfejl i rustfrit stålwirer?
- Maskerer overfladeperfekte prøver risici for feltprojekter med konisk hætteudvidelsesbolt?
- Hvad gør en sekskantflangebetonankerbolt pålidelig til kraftig konstruktion?